EMAG combineert harddraaien en slijpen in compacte VL 100 GT
Met de VL 100 GT biedt EMAG een verticaal draai-slijpcentrum voor de precisiebewerking van kleine, geharde werkstukken. De machine combineert harddraaien, inwendig slijpen en uitwendig slijpen in één opspanning. Dankzij geïntegreerde automatisering en een compact ontwerp is de VL 100 GT geschikt voor de productie van middelgrote tot grote series.
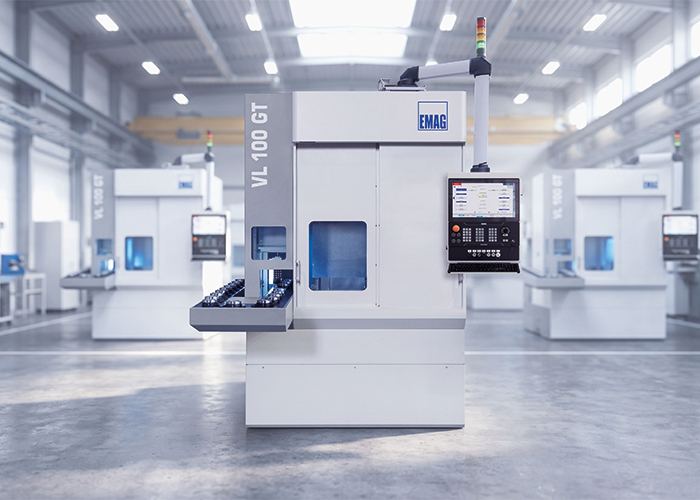
De VL 100 GT biedt de flexibiliteit om vrijwel alle draai- en slijpbewerkingen uit te voeren.
Tandwielen, planeetwielen, kettingwielen, pompringen en nokken worden in grote aantallen geproduceerd. Na het harden moeten deze componenten nauwkeurig worden nabewerkt, waarbij hoge eisen gelden voor maatnauwkeurigheid, oppervlaktekwaliteit en positietoleranties. Met de VL 100 GT richt EMAG zich op deze precisiebewerkingen voor werkstukken met een diameter tot 100 mm. De machine neemt daarbij een vloeroppervlak van 9,6 m² in beslag. De VL 100 GT is opgebouwd volgens het verticale pick-upprincipe. De werkstukspil bevindt zich boven de bewerkingsruimte en neemt de werkstukken rechtstreeks van een geïntegreerde transportband over. Na de bewerking plaatst de spil het afgewerkte product terug en pakt direct een volgend werkstuk op. Hierdoor zijn afzonderlijke beladingsrobots of portaalladers overbodig en blijven de wisseltijden kort.
Voor de automatisering maakt EMAG gebruik van het O-Automation-systeem met een circulerende transportband. Als alternatief kan de machine worden uitgerust met shuttle-automatisering om verschillende bewerkingsmachines aan elkaar te koppelen. In combinatie met draaimachines uit de VL- of VT-serie kunnen zo complete productielijnen worden samengesteld, van het voordraaien van ongeharde werkstukken tot de nauwkeurige nabewerking na het harden.
Harddraaien en slijpen in één opspanning
Een belangrijk kenmerk van de VL 100 GT is de mogelijkheid om verschillende bewerkingsprocessen te combineren. De inrichting van de werkruimte wordt afgestemd op de specifieke toepassing. Zo kan de machine worden uitgerust met inwendige slijpspillen voor het bewerken van boringen, waarbij korund- of CBN-slijpschijven worden toegepast. Voor uitwendige bewerkingen zijn slijpspillen beschikbaar waarmee cilindrische oppervlakken, schouders en contouren kunnen worden geslepen. Daarnaast kunnen één of twee vaste gereedschaphouders voor harddraaien worden geïntegreerd. Deze configuratiemogelijkheden maken uiteenlopende toepassingen mogelijk, van uitsluitend inwendig slijpen tot complete bewerkingen waarbij harddraaien, inwendig slijpen en uitwendig slijpen in dezelfde opspanning plaatsvinden.
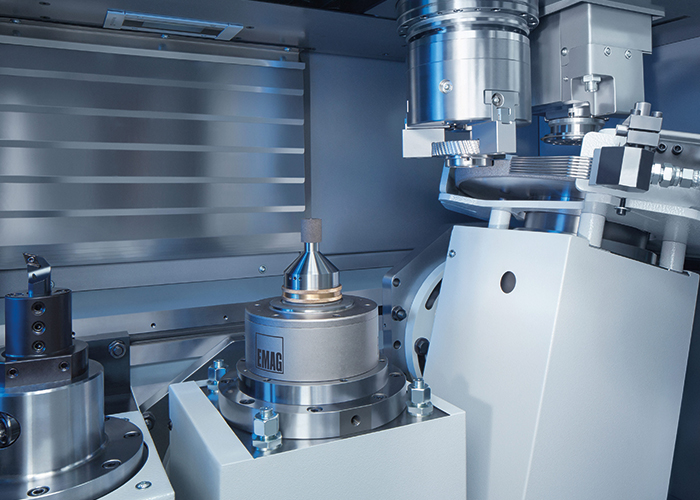
Draaien en slijpen: complete bewerking in één opspanning op de VL 100 GT.
De combinatie van harddraaien en slijpen levert volgens EMAG belangrijke voordelen op voor de bewerkingstijd en nauwkeurigheid. Kopvlakken, afschuiningen en groeven kunnen eerst door middel van harddraaien worden bewerkt. Vervolgens worden nauwkeurige geometrische kenmerken, zoals boringen, buitendiameters en loopvlakken, door slijpen op eindmaat gebracht.
Door het voorafgaande harddraaien blijft slechts enkele micrometers materiaal over voor de slijpbewerking. Hierdoor neemt de benodigde slijptijd af en vermindert de slijpschijfslijtage. Ook kunnen de intervallen tussen het dressen van de slijpschijf worden verlengd. Tegelijkertijd daalt de hoeveelheid slijpslib, waardoor de kosten voor afvoer en behandeling van de koelsmeermiddelen afnemen. Afhankelijk van de machineconfiguratie is ook droogbewerking mogelijk. Doordat alle bewerkingen in één opspanning plaatsvinden, worden bovendien fouten door het opnieuw opspannen van het werkstuk voorkomen. Dat is vooral belangrijk wanneer verschillende bewerkte oppervlakken zeer nauwkeurig ten opzichte van elkaar moeten worden gepositioneerd.
Niet-ronde contouren
Naast cilindrische onderdelen kan de VL 100 GT ook niet-ronde geometrieën bewerken, waaronder nokprofielen en excentrische oppervlakken. Hiervoor beschikt de X-as over een lineaire motoraandrijving. Deze directe aandrijving heeft geen omkeerspeling, waardoor vormafwijkingen bij de voortdurende richtingswisselingen tijdens het profielslijpen worden beperkt. Volgens EMAG biedt de lineaire aandrijving daarmee voordelen ten opzichte van conventionele kogelomloopspindels. Ook zijn hogere acceleraties mogelijk en is de aandrijving slijtagevrij.
Voor de stabiliteit van het bewerkingsproces is de machine opgebouwd op een basis van Mineralit-polymeerbeton. Dit materiaal biedt volgens EMAG een achtmaal hogere trillingsdemping dan conventioneel gietijzer. Die eigenschap is met name belangrijk bij fijnbewerkingen waarbij oppervlakteruwheden van Rz kleiner dan 1,2 micrometer worden verlangd. Ook de verticale machineopbouw draagt bij aan een stabiel proces. Spanen en slijpslib vallen door de zwaartekracht, waardoor ophoping op het werkstuk en de machinegeleidingen wordt voorkomen. Dit beperkt thermische invloeden, verkleint de kans op oppervlaktebeschadigingen en vermindert de reinigingsbehoefte.
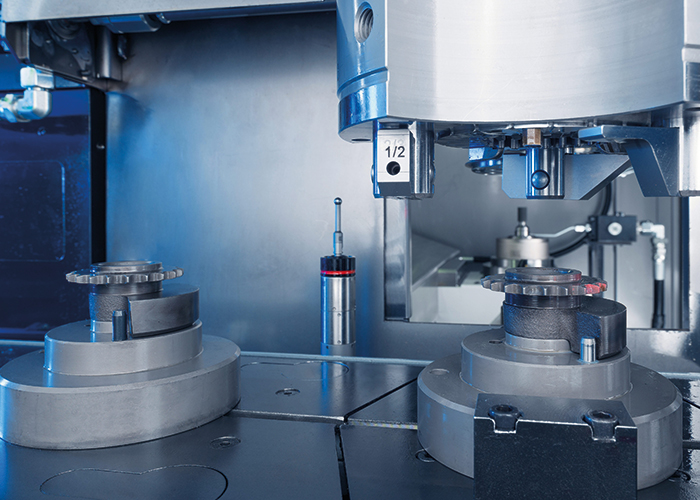
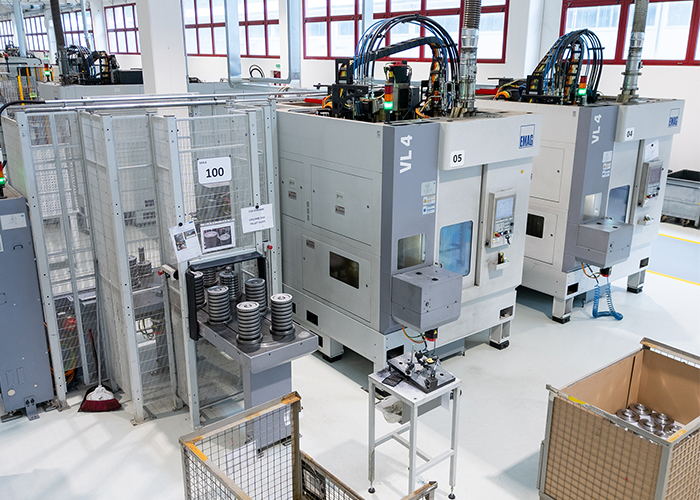
De werkstukken worden aangevoerd via een O-Automation-systeem. Het beladen en ontladen van de VL 100 GT gebeurt volgens het pick-upprincipe. Op de afbeelding is ook de meettaster zichtbaar.
Procesbewaking
Voor een betrouwbaar slijpproces beschikt de VL 100 GT over verschillende bewakings- en meetfuncties. Een contactgeluidsysteem detecteert het eerste contact tussen slijpschijf en werkstuk, evenals het contact tussen de dresseerrol en de slijpschijf. Daarnaast bewaakt een adaptieve procesregeling de slijpbewerking continu en past deze de voedingssnelheid aan de actuele omstandigheden aan. Een geïntegreerde meettaster maakt het mogelijk om de maatvoering tijdens het bewerkingsproces te controleren. De taster bevindt zich tussen de werkruimte en het pick-upstation, waar deze beschermd is tegen vervuiling. Omdat het werkstuk ingespannen blijft, kunnen metingen zowel vóór en na als tussen afzonderlijke bewerkingsstappen plaatsvinden.
Complete bewerking
Als praktijkvoorbeeld noemt EMAG de bewerking van een kettingwiel. Na het automatisch beladen wordt eerst de boring met een CBN-slijpschijf op eindmaat gebracht. Vervolgens bewerken twee gereedschaphouders de kopvlakken door middel van harddraaien. Tot slot controleert de geïntegreerde meettaster de bewerkingskwaliteit. De volledige cyclus neemt volgens EMAG ongeveer 35 seconden in beslag. Daarvan is 10 seconden nodig voor het wisselen van het werkstuk, 15 seconden voor het harddraaien en 10 seconden voor het slijpen.
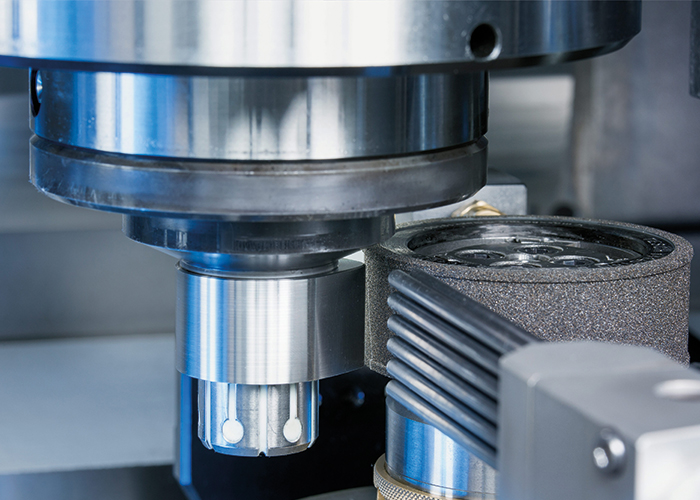
Uitwendig slijpen van een nokprofiel op de VL 100 GT.
De VL 100 GT maakt deel uit van de VL GT-machineserie, waartoe ook de VL 200 GT voor werkstukken tot 200 mm en de VL 350 GT voor werkstukken tot 350 mm behoren. De machines delen dezelfde bedieningsfilosofie en compatibele besturingssoftware. Dankzij de modulaire opbouw kunnen verschillende productieprocessen op basis van hetzelfde machineplatform worden ingericht.