Laserlassen: smalle las met weinig warmte-inbreng
Bij laserlassen smelt een gebundelde laserstraal het metaal op één klein punt. Daardoor ontstaat een smalle, diepe las met weinig warmte-inbreng. Het werkstuk vervormt dus nauwelijks en nabewerking is vaak beperkt. Bovendien is laserlassen snel, waardoor de techniek in de plaatbewerking sterk in opkomst is.
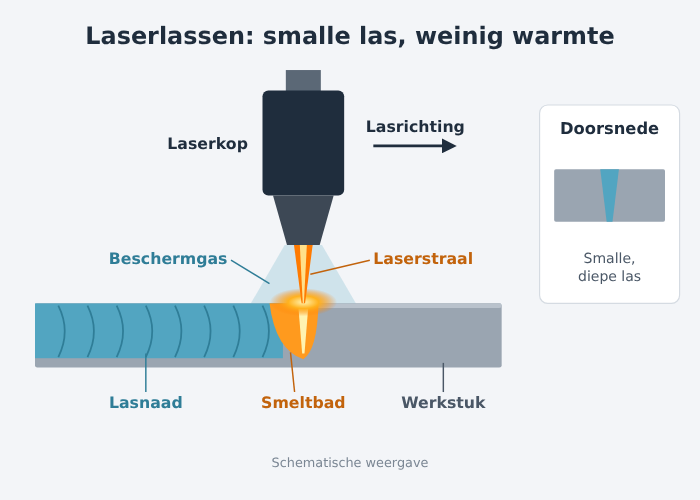
Bij laserlassen smelt een gebundelde laserstraal het materiaal zeer lokaal. Daardoor ontstaat een smalle, diepe las met weinig warmte-inbreng.
Gebundeld licht
Bij laserlassen wordt laserlicht via een optiek op het werkstuk gefocusseerd. Op dat punt is de energiedichtheid zeer hoog, waardoor het materiaal direct smelt. Vervolgens beweegt de laserkop langs de naad en stolt het smeltbad tot een las. Een beschermgas schermt het smeltbad daarbij af van de omgevingslucht.
Geleidingslassen en dieplassen
Laserlassen kent twee hoofdvormen. Bij geleidingslassen smelt alleen het oppervlak, waardoor een vlakke, gladde las ontstaat. Deze variant is daarom geschikt voor dun plaatwerk en zichtwerk. Bij dieplassen is de energie zo hoog dat een dampkanaal ontstaat, de zogenoemde keyhole. Hierdoor dringt de las diep in het materiaal door, terwijl de naad smal blijft.
Weinig vervorming
Omdat de warmte zeer lokaal wordt ingebracht, blijft de warmte-beïnvloede zone klein. Daardoor trekt het werkstuk nauwelijks krom en treedt weinig verkleuring op. Slijpen en richten zijn dus vaak niet of beperkt nodig. Daarnaast ligt de lassnelheid hoger dan bij conventionele lasprocessen.
Hand en robot
Laserlassen was lange tijd voorbehouden aan robotcellen en lasersystemen voor seriewerk. Inmiddels zijn er echter ook handlaserlasapparaten, waarmee de lasser de laserkop zelf langs de naad leidt. Zo wordt de techniek ook bereikbaar voor enkelstuks en kleine series. Robotlaserlassen blijft daarentegen de aangewezen keuze voor grotere aantallen en een constante kwaliteit.
Nauwkeurige naadvoorbereiding
De smalle laserstraal stelt wel eisen aan de voorbereiding. De delen moeten namelijk nauwkeurig op elkaar aansluiten, want een grote spleet wordt niet overbrugd. Daarom zijn maatvaste snij- en kantdelen en goede opspanmiddelen belangrijk. Met toevoegdraad of een pendelende laserstraal is de tolerantie overigens te vergroten.
Laserveiligheid
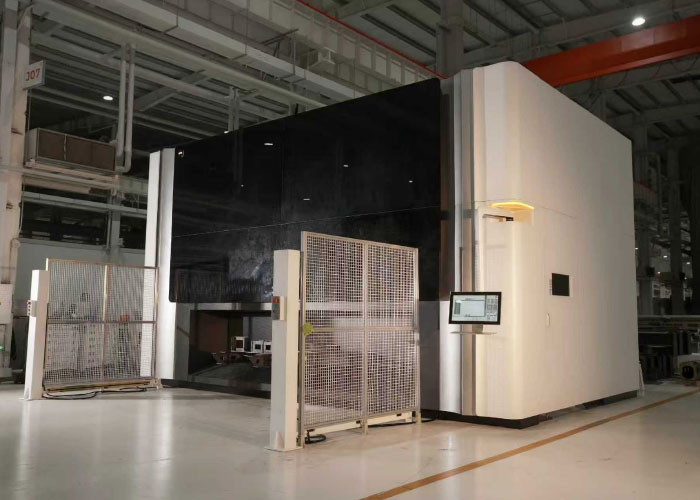
Laserstraling is onzichtbaar en gevaarlijk voor ogen en huid. Laserlassen gebeurt daarom in een afgeschermde cabine of cel. Bovendien zijn een laserveiligheidsbril, beschermende kleding en goede afzuiging nodig.
Breed toepasbaar
Staal, rvs en aluminium zijn goed te laserlassen. Laserlassen wordt dan ook toegepast in de plaatbewerking, de kast- en apparatenbouw, de automotive en de voedingsmiddelenindustrie. Ook in de medische sector en bij de productie van batterijen wint de techniek terrein.
TESTPAGINA – AI gegenereerd